サンプルで見る 製造から出荷まで
サンプルのマスタと実績(samples/)を題材に、部材の受入からギアポンプ10台を作って出荷するまでの一連の流れを、図と画面写真でたどります。各画面の細かい操作は、章末のリンク先で説明しています。
このページの内容は、そのまま手元で再現できます。
samples/master-csv と samples/actual-csv のCSVをそれぞれZIPにまとめ、
画面上部の ZIPで一括取込 から、マスタ、実績の順に取り込んでください。
CSVに含まれない操作(完了承認・検査承認など)は、最後の章にまとめてあります。
1. 全体の流れ
ここで追う題材は、ギアポンプ FG-1000 を10台作る製造指図 SMP-FG-001 です。 ギアポンプの外側にあたるハウジングは、前工程の 製造指図 SMP-SF-001 で、鋳造品を削り、表面処理をして作ります。
部材の受入から出荷まで、次の10の段階があります。担当するロールを、図の横の帯(レーン)で分けています。
| # | 段階 | 使う画面 | このページの例 |
|---|---|---|---|
| 1 | 受入 | 物流・在庫 → 受入 | 鋳造品 R3001-260901 を50個 |
| 2〜3 | 製造指図・工程展開 | 生産・製造実行 → 製造指図 | SMP-FG-001(10台)→ 作業指示3件 |
| 4 | 差立 | 生産・製造実行 → 差立 | SMP-FG-002 の作業指示に作業者と設備を割り当てる |
| 5〜6 | 段取り・実績入力 | 作業指示 → 段取り/実績入力 | 組立で10台、梱包で良品9・不良1 |
| 7 | 完了承認 | 実績入力(製造完了承認) | 3件の作業指示を「承認済」に |
| 8 | 検査 | 品質 → 検査管理 | 完成品検査で吐出量 20.3 L/min、合格 |
| 9 | 出荷判定 | 品質 → 出荷判定 | 「可」と判定して承認 |
| 10 | 出荷 | 物流・在庫 → 出荷管理 | サンプル商事へ5台 |
2. 工場と人
サンプルの工場は、第1工場(PL-1) の1つです。工場 → ライン → エリア → 作業区の4段で構成され、 設備・置場(ロケーション)・作業者は、それぞれどこかの段に所属しています。
| ユーザー | 氏名 | ロール | このページでの役目 |
|---|---|---|---|
| pm001 | 生産 管理太郎 | 生産管理 | 製造指図の登録・承認・工程展開、差立、完了承認 |
| lg001 | 物流 四郎 | 物流 | 部材の受入、出荷指示と出荷 |
| op001 / op003 | 加工 一郎 / 加工 三平 | 現場作業者 | ハウジングの機械加工(op003 は夜勤) |
| op002 | 組立 二郎 | 現場作業者 | ギアポンプの組立・梱包 |
| qc001 | 品質 三子 | 品質管理・品質保証 | 検査、出荷判定 |
勤務シフトは 昼勤 D(8:00〜17:00) と、日をまたぐ 夜勤 N(20:00〜翌5:00) の2つです。 実績は開始時刻でどちらの直かが決まります。 詳しくは マスタ管理 をご覧ください。
3. 何を、どう作るか
ギアポンプ FG-1000 は、自社で作るハウジング加工品 SF-2000 と、5種類の購入部材を組み立てて作ります。 品目どうしの親子関係を MBOM(部品構成)、工程の並びを 工順 と呼びます。
- Oリングには代替部品があります。 通常は RM-3004(NBR)を使いますが、同じ代替グループ
ORING-P20の RM-3007(耐油 FKM)でも代用できます。 - 工順の各工程に、作業区・候補設備・治工具・必要スキル・チェックリスト・製造条件が結び付いています。 たとえば PR-10 では、マシニングセンタ(EQ-01/EQ-05)、エンドミル TL-01、スキル SK-01「マシニングセンタ操作」、始業前点検 CL-01 が使われます。
- 最終工程(FG-1000 なら PR-50 梱包)の良品が、製品のロットとして在庫に入ります。
MBOMと工順の登録方法は、マスタ管理の品目・MBOM・工順 をご覧ください。
4. 部材を受け入れる
担当:物流(lg001) 画面:物流・在庫 → 受入
仕入先から届いた部材を、ロットとして倉庫に登録します。以降の在庫・投入・追跡は、すべてこのロット番号でつながります。
- ロット番号は指定しても、空欄で自動採番にしてもかまいません。 サンプルでは、後で投入するロットに番号を指定しています(
R3001-260901など)。 - 有効期限を入れたロットは、期限が近づくと在庫照会の 期限アラート に表示されます。期限を過ぎたロットは投入も出荷もできません。
- 鋳造品は 受入検査(INS-03 目視)で外観を確かめています。検査の流れは 7章 で説明します。
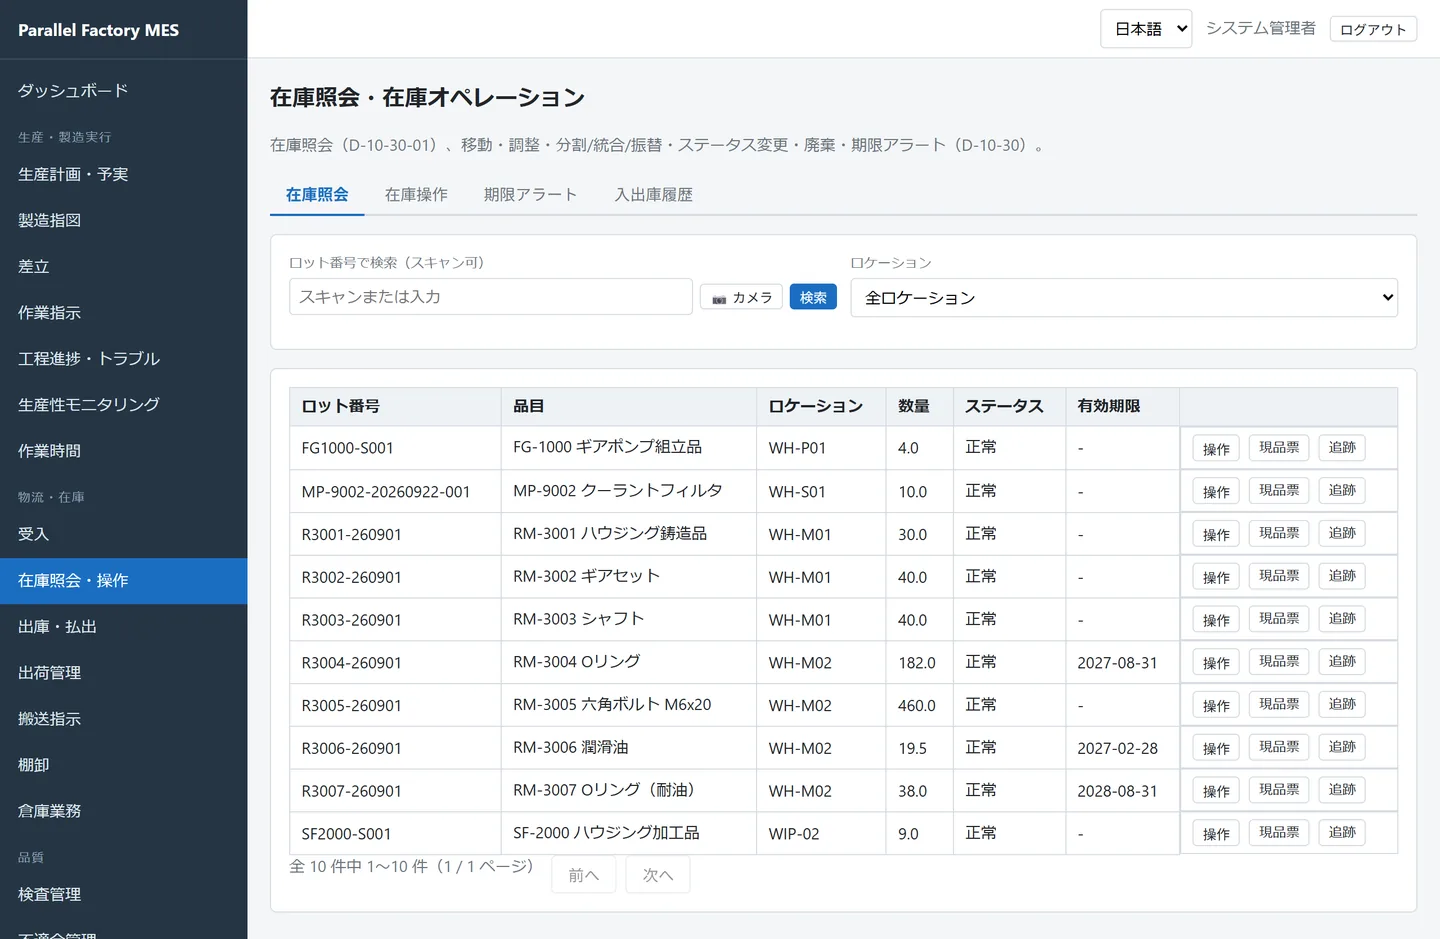
詳しくは 物流・在庫管理の受入 をご覧ください。
5. 製造指図から作業指示へ
担当:生産管理(pm001) 画面:生産・製造実行 → 製造指図 / 差立
「何を・いくつ・いつまでに作るか」を 製造指図 として登録します。承認してから 工程展開 すると、 工順に沿って工程ごとの 作業指示 が作られます。
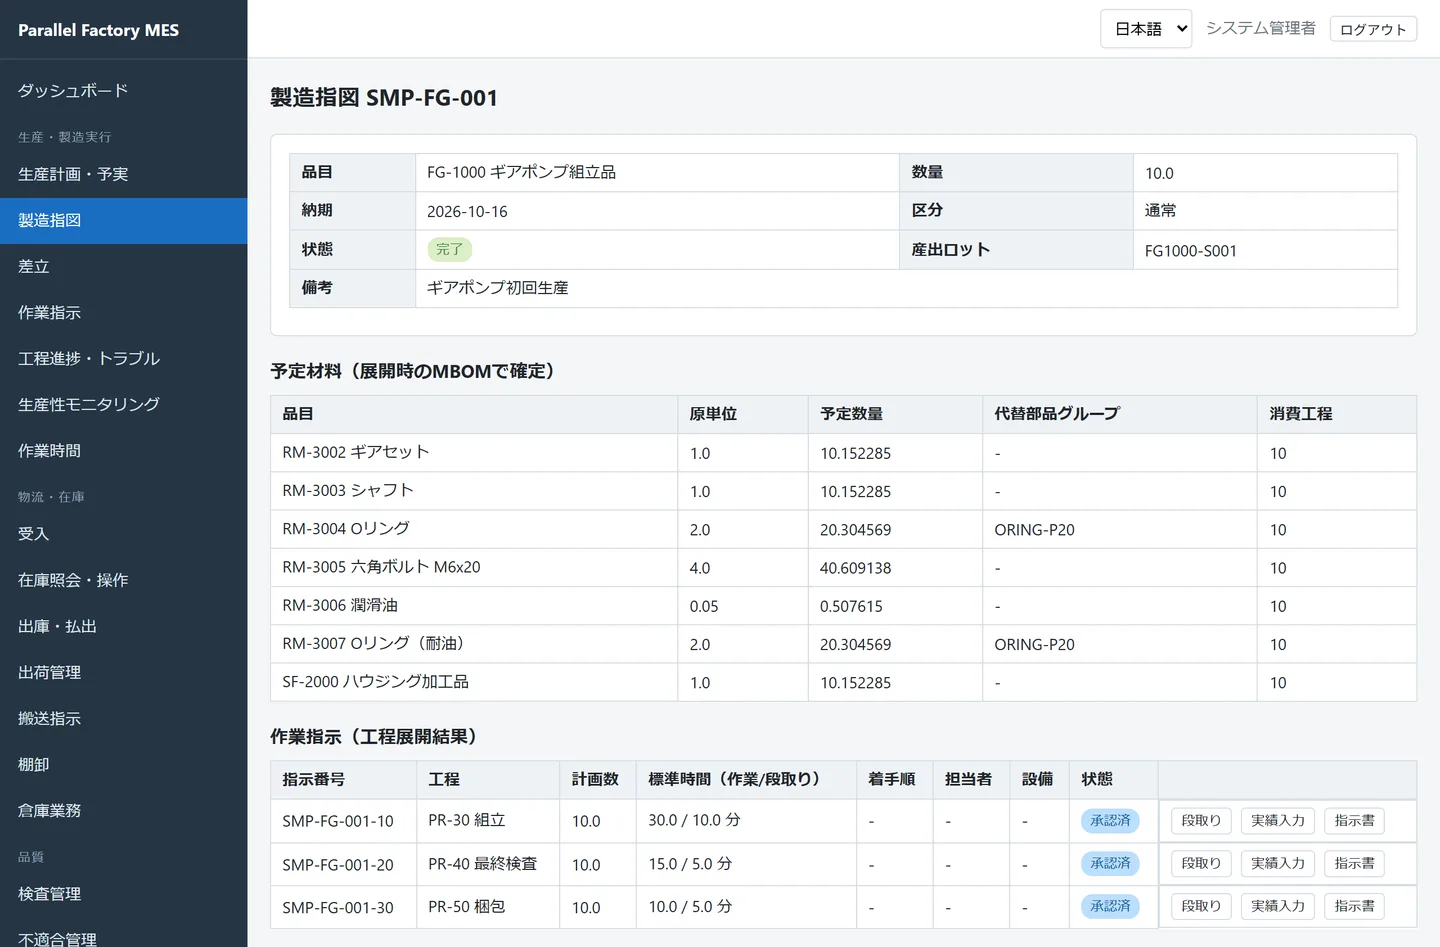
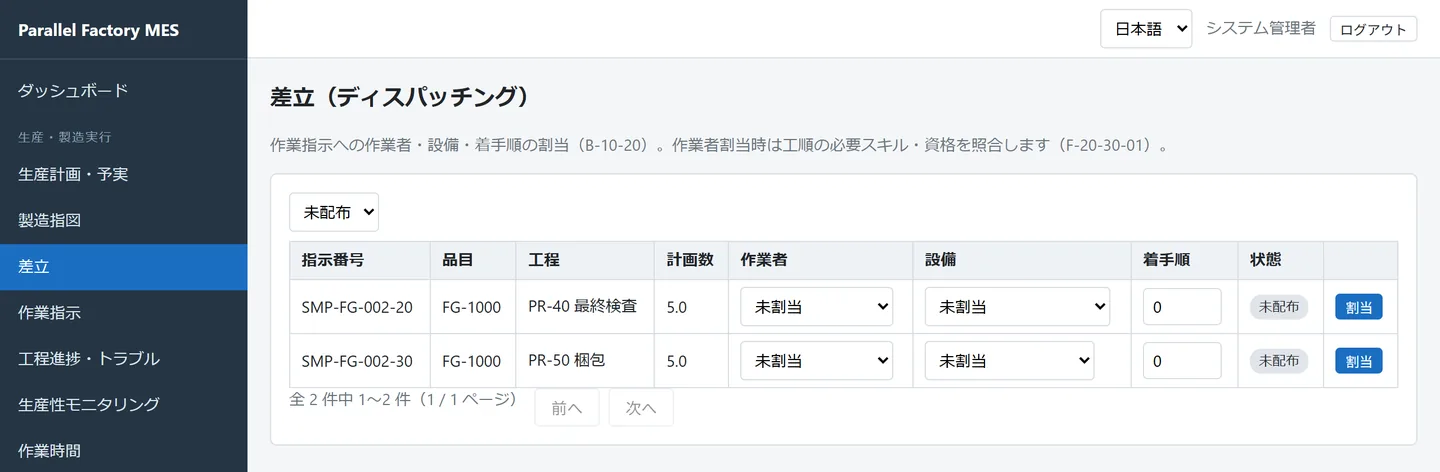
差立では、作業指示ごとに作業者・設備・着手順を割り当てます。作業者には工順の必要スキルが照合され、 スキルを持っていない人や資格の期限が切れている人は割り当てられません(例:PR-30 組立はスキル SK-04「組立作業」が必要)。
6. 現場で作る
担当:現場作業者(op001〜003) 画面:作業指示 → 段取り/実績入力
作業者は作業指示を開き、段取りと点検をしてから着手し、使った部材ロットと出来高を記録します。 サンプルでは、ハウジングを9/1の夜勤で削って9/2に外注で表面処理し、9/3の昼勤でギアポンプを組み立てています。
1つの作業指示で記録することは、次のとおりです。いずれも 実績入力画面(作業指示の一覧 → 実績入力)から入れます。
| 記録 | サンプルの例 | 意味 |
|---|---|---|
| 段取り | SMP-SF-001-10 の前段取り 20:30〜20:50 | 段取りにかかった時間と異常 |
| チェックリスト | CL-01 始業前点検(切りくずの除去は任意項目で未チェック) | 必須項目が未チェックだと登録できない |
| 部材投入 | SMP-FG-001-10 に SF2000-S001 を10、R3004 を18、代替の R3007 を2 | どのロットをいくつ使ったか。予定材料にない品目は投入できない。代替品には理由が必須 |
| 製造条件データ | 締付トルク 10.2 N・m(範囲内)、送り速度 1350(範囲外) | 工程管理項目の許容範囲と自動で照合する |
| 出来高 | 梱包で良品9・不良1(DR-05)・再作業待ち1 | 最終工程では入庫先(WH-P01)が必須 |
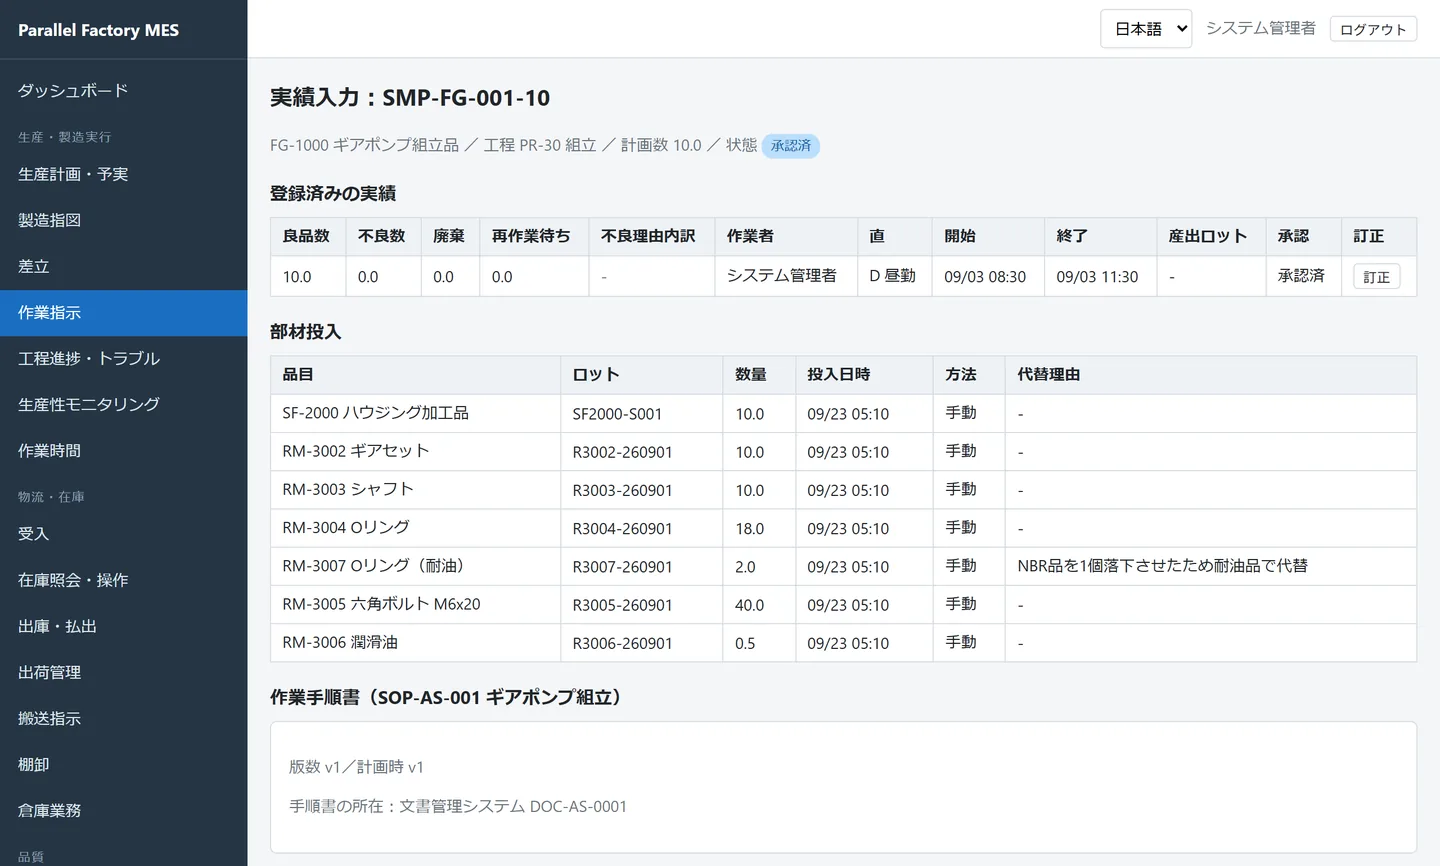
作業指示が「完了」になったら、生産管理(pm001)が実績を確かめて 製造完了承認 を押します。 3件すべてが承認されると、製造指図 SMP-FG-001 は「完了」になります。
このほか、作業時間(直接作業・間接作業)と製造トラブル(梱包機のシール不良、組立エリアの通路の安全)も、サンプルに記録されています。 詳しくは 製造実行 をご覧ください。
7. 検査する
担当:品質管理(qc001) 画面:品質 → 検査管理
検査指示を発行すると、検査種別・品目・工程に合う検査項目が自動で選ばれ、対象のロットは「検査待ち」になります。 測定値を入れると規格値と照合して合否が自動で決まり、全項目がそろったら総合判定をします。
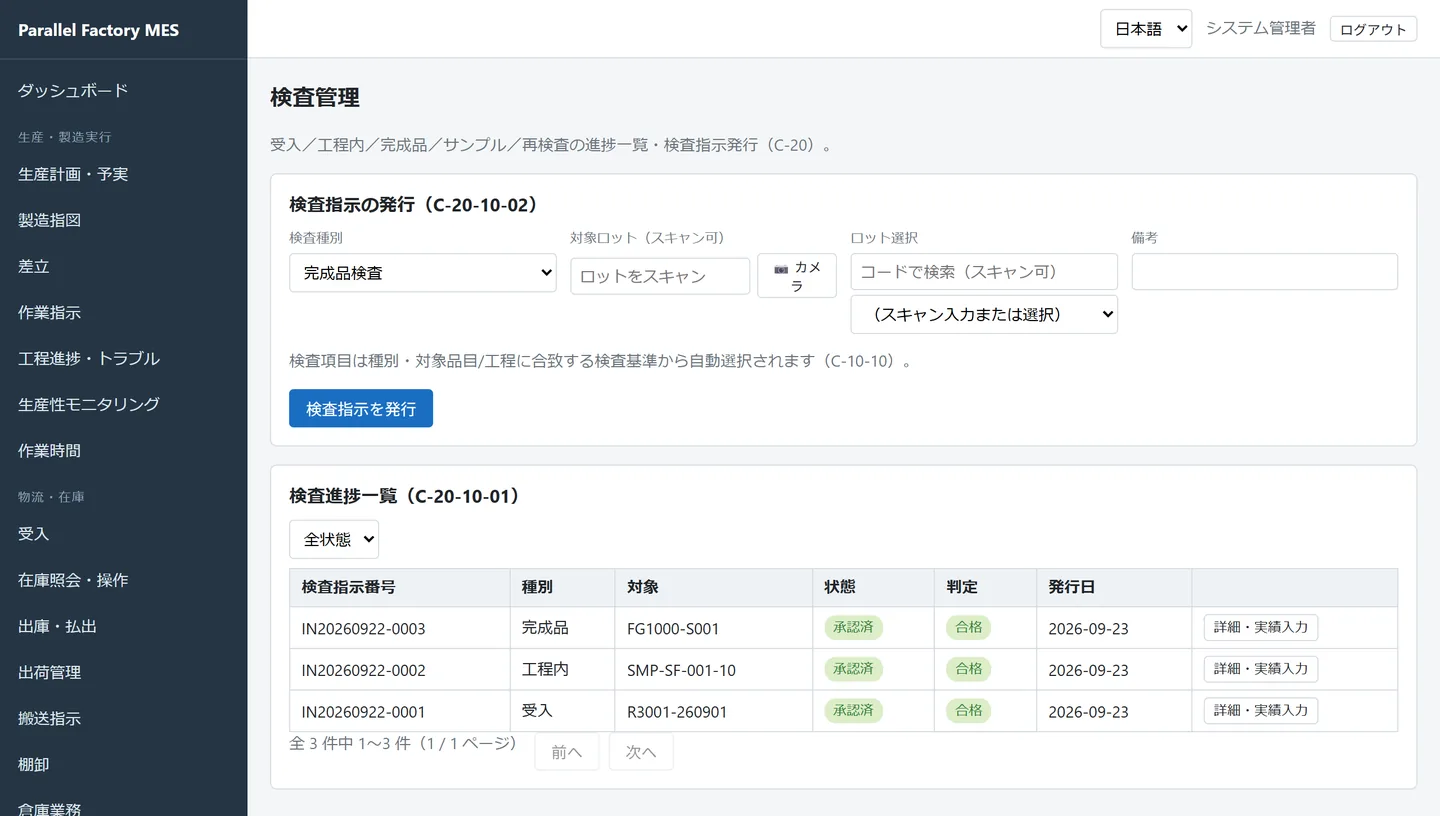
- 工程内検査は 作業指示(SMP-SF-001-10)を、受入・完成品検査は ロット を対象にします。
- 検査に使った測定器(DV-01 ノギス、DV-02 流量計)も記録されます。校正期限が切れた測定器は検査に使えません(サンプルには期限切れの機器が1台あります)。
詳しくは 品質管理 をご覧ください。
8. 出荷判定と出荷
担当:物流(lg001)と品質保証(qc001) 画面:物流・在庫 → 出荷管理 / 品質 → 出荷判定
出荷は、物流が作る 出荷指示 と、品質保証が出す 出荷判定 の2つがそろって初めて実行できます。
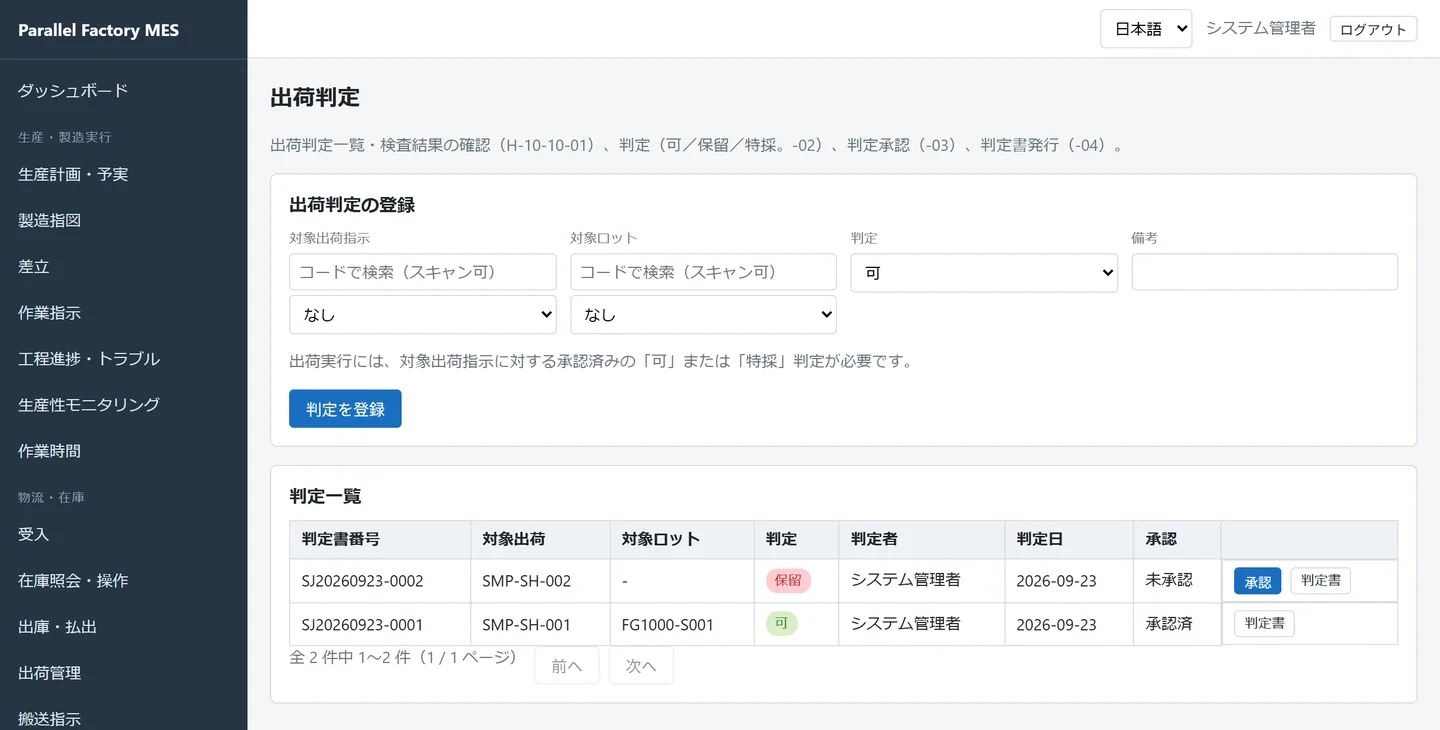
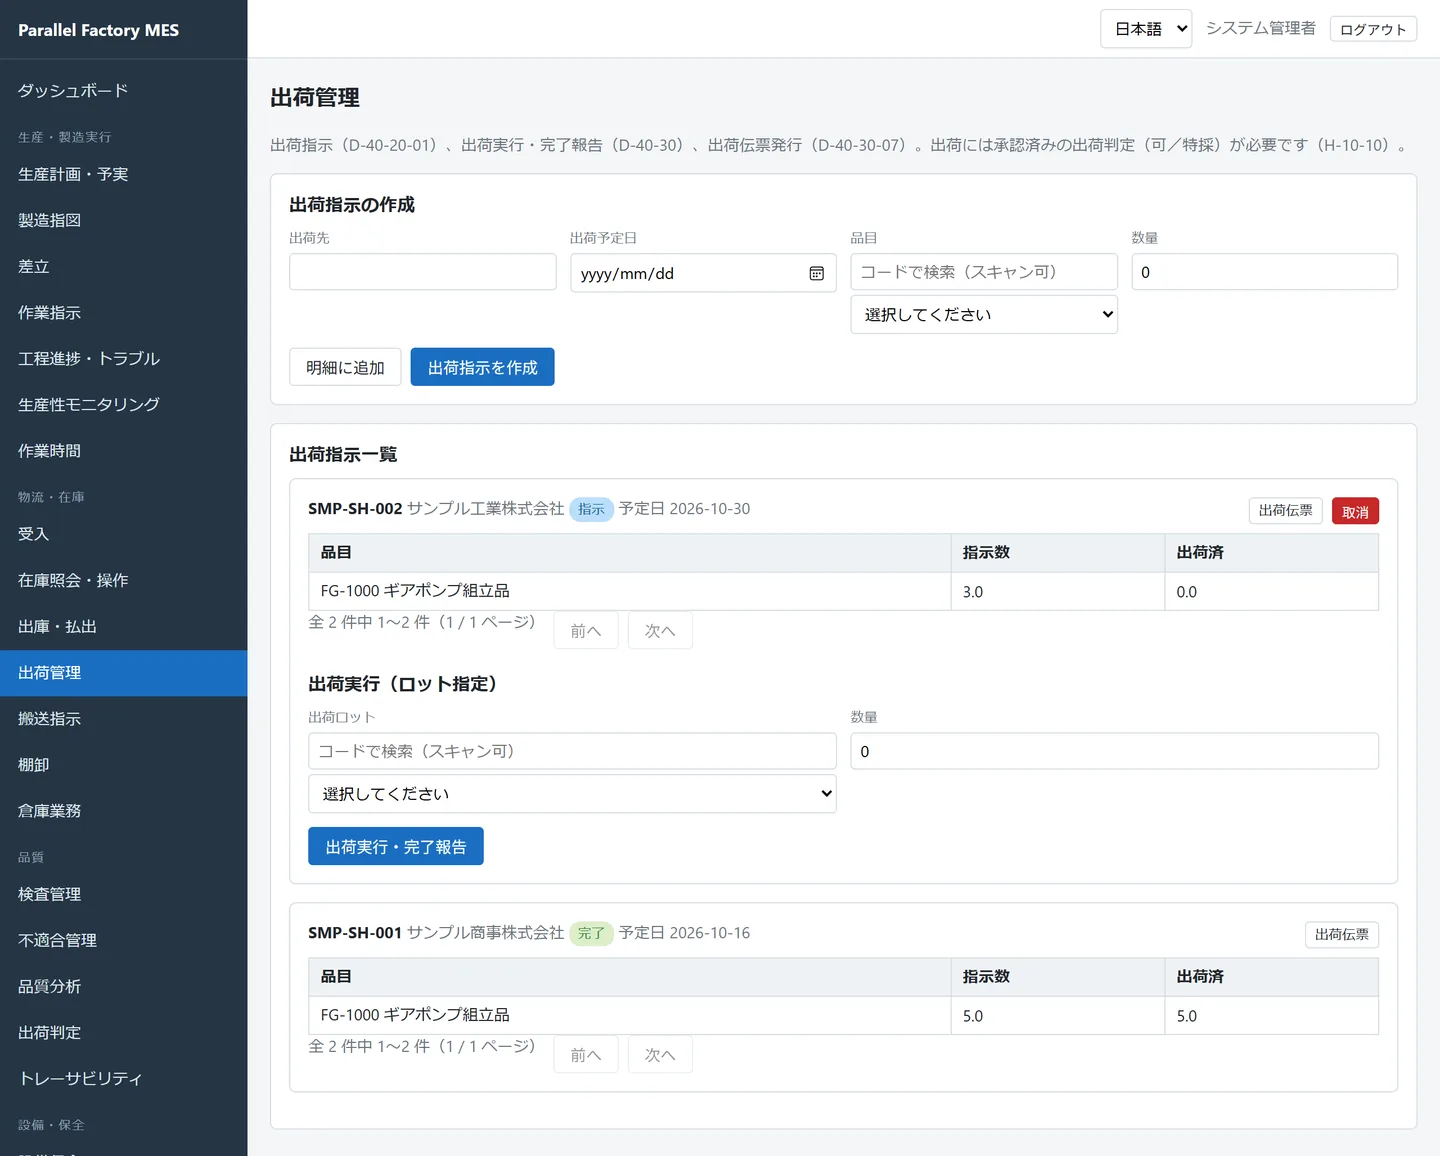
サンプルでは、出荷指示・出荷判定・出荷実行もCSV(13〜15)で入ります。出荷番号はCSVで指定した SMP-SH-001 ですが、判定書番号は採番した日で決まるので、取り込んだ日によって変わります。
詳しくは 物流・在庫管理の出荷管理 と 品質保証の出荷判定 をご覧ください。
9. あとからたどる
担当:品質保証(qc001) 画面:品質 → トレーサビリティ
記録はすべてロット番号でつながっているので、製品のロットからは使った部材を、部材のロットからは使われた先の製品と出荷をたどれます。
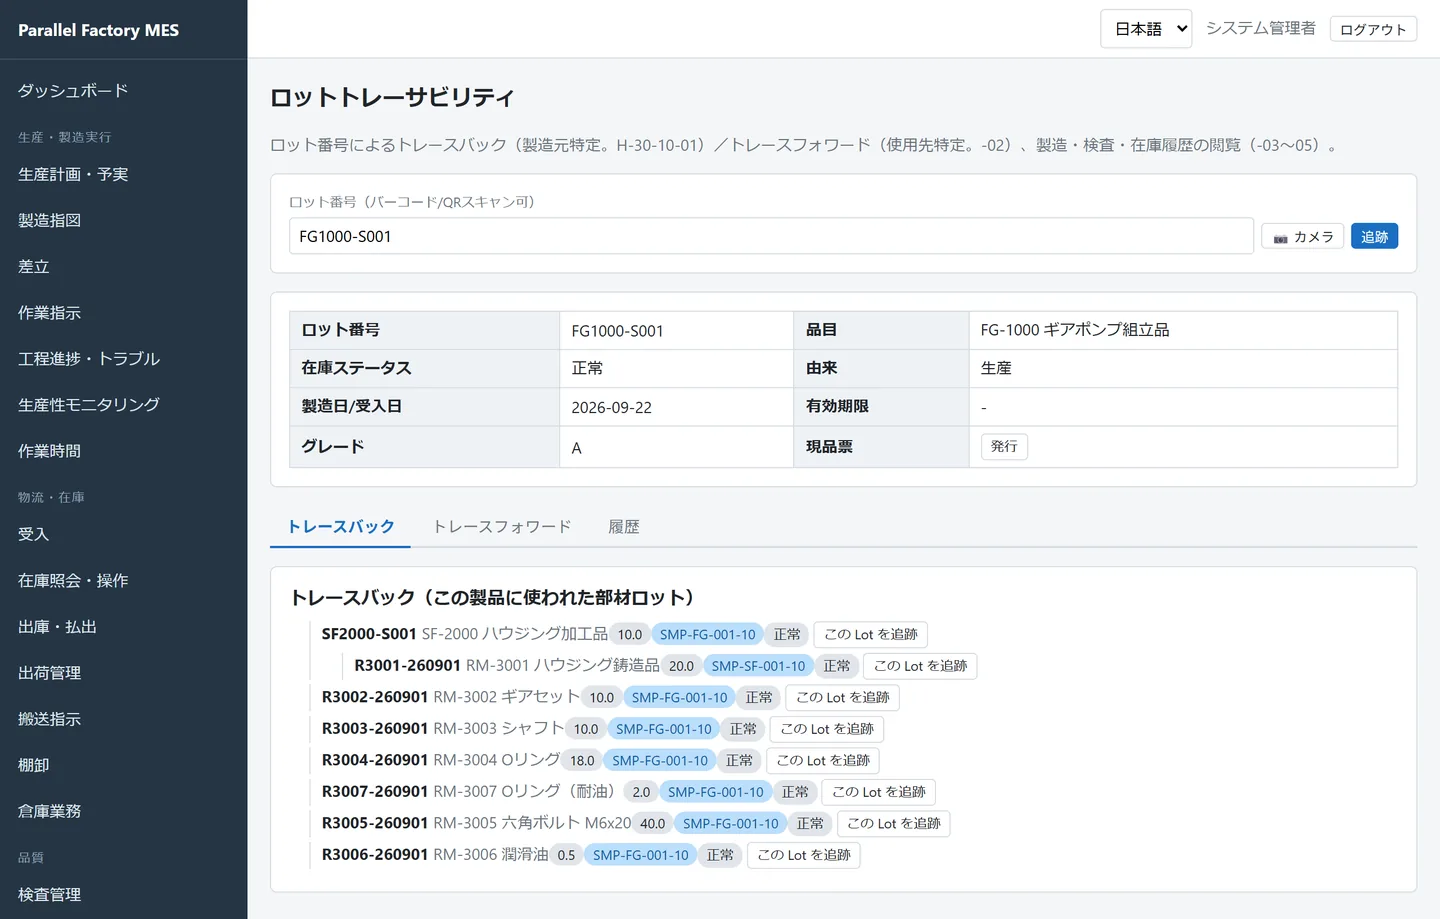
たとえば「鋳造品 R3001-260901 に鋳巣が多い」と分かったときは、R3001-260901 のトレースフォワードで、 影響するのが SF2000-S001 とギアポンプ FG1000-S001 であることがすぐに分かります。 FG1000-S001 の履歴タブ(製造・検査・在庫の記録)を開けば、サンプル商事へ出荷した5台も確かめられます。
詳しくは 品質保証のトレーサビリティ をご覧ください。
10. 手元で試すには
サンプルのCSVで入る記録と、画面から操作する記録は次のとおりです。
| 段階 | サンプルCSVで入るもの | 画面から操作すること |
|---|---|---|
| マスタ | samples/master-csv の20ファイル(作業区〜ユーザーのスキル、保全手順書) |
― |
| 受入 | 01_receiving.csv(部材10ロット・保全部品3ロット。期限切れ・期限間近のロットを含む) |
在庫照会の 期限アラート で期限切れ・期限間近のロットを確かめる |
| 製造指図 | 02_manufacturing-orders.csv(SMP-SF-001・SMP-FG-001 は展開済み、SMP-FG-002 は承認済み、SMP-FG-003 は未承認)、17_manufacturing-orders.csv(リワーク指図 SMP-RW-001。承認済み) |
SMP-FG-002・SMP-RW-001 の 工程展開 と 差立 |
| 実行 | 03〜09(段取り・点検・投入・出来高・製造条件)、16_equipment-logs.csv(設備の稼働・故障・停止) |
各作業指示の 製造完了承認(pm001) |
| 検査 | 10_inspections.csv(4件。判定まで。追加入荷の受入検査は不合格) |
各検査の 検査承認 |
| 出荷 | 13〜15(出荷指示2件・出荷判定・出荷実行。SMP-SH-001 は出荷まで完了、SMP-SH-002 は判定が保留のまま) |
SMP-SH-002 の出荷判定を「可」にして承認し、出荷実行してみる |
| 保全 | 18〜20(保全計画3件、突発依頼2件と治工具メンテの実績。消耗品を在庫から引き落とす)。計画から発行した SMP-MT-003 は指示のまま |
SMP-MT-003 の 保全実績、残りの計画からの 指示発行、消耗材モニタリング で消費を確かめる |
| 治工具・校正 | 21〜23(TL-01 は寿命の80%を超えて警告、TL-03 は払い出したまま使用中、期限切れだった DV-03 を校正) |
治工具管理の 寿命の警告、TL-03 の 返却 |
| 在庫・物流 | 24〜28(分割・移動・調整・状態変更・廃棄・返品・払出戻し、搬送2件、ピッキング2件、棚卸2件。SMP-ST-001 は確定まで) |
指示のまま残した搬送・出荷ピッキングの 実行、SMP-ST-002 の 実棚入力と確定、倉庫業務進捗 |
| 不適合・サンプル | 29・30(受入検査の不合格で起票された不適合を廃棄→承認まで、特採を指示した SMP-NC-001、保管サンプル2件) |
SMP-NC-001 の 特採承認、保管サンプルの 保管期限 の確認 |
| 追跡 | ― | トレーサビリティで FG1000-S001 や R3001-260901 を追跡 |
日付について:CSVの作業時刻(9/1〜9/3)はファイルに書いたとおりに記録されますが、
受入日・製造日・採番される番号の日付は、取り込んだ日になります。
取込の決まりは samples/actual-csv/README.md をご覧ください。